 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-07 Origem:alimentado


A incompatibilidade dos materiais de embalagem com a tecnologia de vedação leva diretamente a microvazamentos, defeitos estéticos e tempos de inatividade inaceitáveis. Você não pode simplesmente espremer um produto em um tubo e esperar que a vedação permaneça sob pressão. Requer alinhamento mecânico preciso entre o recipiente e a máquina.
Os ambientes de produção estão mudando rapidamente entre os setores atualmente. Esteja você ampliando uma linha de cremes cosméticos ou atualizando uma operação de pasta farmacêutica, as propriedades físicas de seus tubos determinam seus requisitos mecânicos. Ignorar essas restrições de materiais comprometerá a integridade do produto e atrapalhará seus cronogramas de produção.
Este guia fornece uma estrutura rigorosa e baseada em evidências para avaliar equipamentos com base no material do tubo, nas restrições operacionais e na conformidade do setor. Exploraremos como o comportamento dos materiais influencia as escolhas de máquinas e destacaremos critérios de avaliação críticos. Você aprenderá exatamente como alinhar sua estratégia de embalagem com a tecnologia de automação certa.
O material dita a mecânica: o plástico depende da fusão térmica/ultrassônica; o alumínio depende de deformação mecânica precisa (dobramento).
Combinação de tecnologia: Uma máquina de envase ultrassônica de tubos de plástico é excelente para produtos que contaminam a área de vedação, enquanto o ar quente continua sendo o padrão para grandes volumes.
Alocação de capital: Máquinas dedicadas para um único material oferecem maior confiabilidade e velocidade em comparação com “máquinas combinadas”, que muitas vezes escondem custos ocultos nas trocas de ferramentas.
Conformidade em primeiro lugar: As aplicações farmacêuticas e cosméticas exigem uma avaliação rigorosa do design sanitário, enchimento sem espaços vazios e integridade verificável da vedação.
Os fabricantes muitas vezes cometem um erro crítico no início do processo de aquisição. Eles priorizam a velocidade da máquina em detrimento da compatibilidade do material. Esta desconexão causa inevitavelmente graves gargalos de produção. Você deve compreender os comportamentos físicos fundamentais da sua embalagem antes de revisar as especificações do equipamento.
Os tubos de plástico e laminados exibem uma característica estrutural única conhecida como “efeito memória”. Quando você os aperta, eles tentam retornar à sua forma cilíndrica original. Esta pressão externa constante exige fusão estrutural na extremidade final. Você deve derreter as camadas de polímero para superar essa resistência permanentemente.
O alumínio se comporta de maneira totalmente diferente. Possui características de “dobra morta”. Depois de dobrar o alumínio, ele permanece dobrado. Ele não tenta se expandir de volta à sua forma anterior. Portanto, o processamento de recipientes metálicos requer mecanismos de dobramento de precisão. Você deve deformar o metal mecanicamente sem fraturar sua estrutura.
A utilização de cabeças de vedação inadequadas cria consequências financeiras desastrosas. Se você aplicar pressão mecânica intensa aos plásticos, eles irão rachar. Se você aplicar calor excessivo aos polímeros, poderá queimar as embalagens e arruinar a estética. Por outro lado, o uso de mandíbulas de crimpagem mal calibradas em metal pode quebrar os revestimentos internos de epóxi. Isso expõe o metal bruto ao seu produto, comprometendo imediatamente a barreira e levando a recalls.
Altas taxas de sucata drenam a lucratividade rapidamente. Além do desperdício de materiais, o maquinário desalinhado obriga os operadores a pausar as linhas constantemente. O tempo de inatividade não planejado destrói a eficiência operacional.
Os compradores devem estabelecer um requisito básico rigoroso antes de entrar em contato com os fornecedores. Você precisa definir três parâmetros críticos:
Material dominante: Identifique se sua instalação utiliza 80% de plástico ou 80% de alumínio.
Perfil de viscosidade: Determine se o seu produto é uma pasta espessa, um gel aerado ou um líquido fino.
Produção diária: calcule as unidades necessárias por minuto durante os turnos de pico de produção.
Depois de definir esses fatores, você poderá adequar efetivamente sua realidade operacional às soluções mecânicas corretas.
O processamento de polímeros exige alto controle térmico. Seu principal desafio é conseguir uma vedação hermética e esteticamente limpa, sem degradar a arte externa do tubo ou as camadas de barreira interna. Se a temperatura flutuar, você corre o risco de costuras fracas ou plástico derretido grudado nas mandíbulas da máquina.
A vedação com ar quente representa o padrão da indústria para processamento de polímeros em grandes volumes. É altamente confiável para execuções de produção consistentes.
Como funciona: A máquina insere bicos internos diretamente na extremidade aberta do tubo. Esses bicos sopram ar quente, aquecendo a parede plástica de dentro para fora. Quando o interior atinge o estado fundido, as mandíbulas externas resfriadas fecham as extremidades. As mandíbulas frias fixam instantaneamente o plástico, criando uma fusão sólida.
Melhor para: Este método funciona perfeitamente para linhas de cosméticos e cuidados pessoais de alta velocidade. Proporciona crimpagens limpas e uniformes. Os sistemas de ar quente dominam as instalações que produzem xampus, loções e cremes padrão.
Certos produtos tornam os métodos de ar quente ineficazes. Ao manusear formulações difíceis, você deve recorrer a tecnologia especializada. A implementação de uma máquina ultrassônica de envase de tubos de plástico resolve muitos desafios complexos de embalagem.
Como funciona: Ao contrário dos sistemas de ar quente, a tecnologia ultrassônica depende de vibrações mecânicas de alta frequência. Uma ferramenta acústica, chamada buzina, pressiona o plástico. A fricção gera calor localizado exatamente na linha de vedação. Derrete o material instantaneamente sem a necessidade de elementos de aquecimento externos.
Critérios de avaliação: Esta abordagem é excelente quando se trata de produtos altamente viscosos, pastas ou líquidos finos que apresentam risco de respingos. Se um produto respingar na zona de vedação durante a dosagem, as mandíbulas de ar quente não conseguirão fundir o plástico contaminado. A fricção ultrassônica faz vibrar fisicamente os contaminantes para fora da área de vedação antes de derreter o polímero. Além disso, opera em temperaturas ambientes mais baixas. Isso protege as formulações de produtos sensíveis ao calor contra a degradação durante o processo de fechamento final.
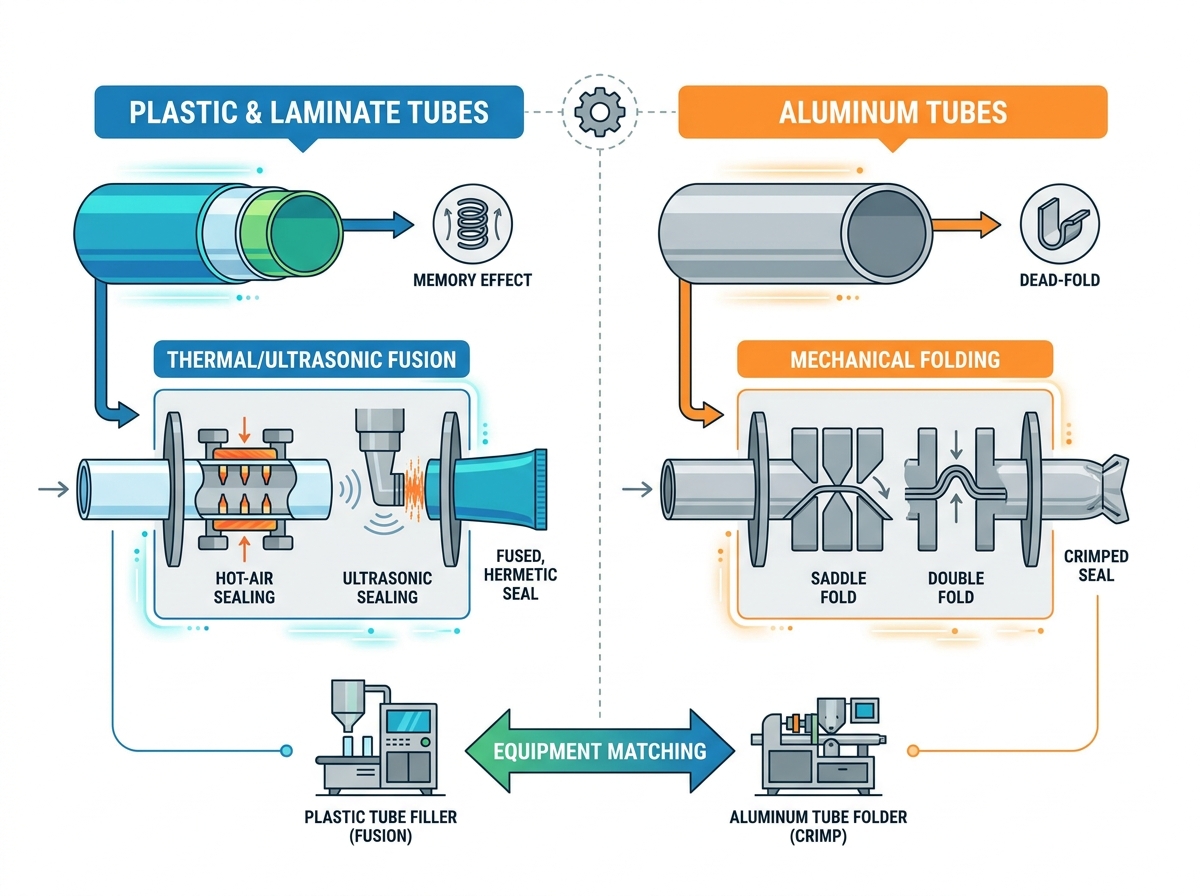
As embalagens metálicas requerem uma filosofia mecânica totalmente diferente. Seu principal desafio muda do controle térmico para a força mecânica. Você deve criar uma trava mecânica segura sem forçar o metal ou danificar os revestimentos protetores internos.
Você não pode selar recipientes de metal a quente. Em vez disso, você precisa de estações de conformação para serviços pesados. Uma dedicada máquina de enchimento de tubos de alumínio fornece a imensa rigidez física necessária para dobrar o metal de maneira limpa.
Tipos de dobras: Você deve avaliar o equipamento com base em suas capacidades de dobramento. Diferentes produtos requerem diferentes resistências de barreira. Os padrões de dobramento típicos incluem:
Saddle Fold: Uma crimpagem básica por cima e por baixo, adequada para bens de consumo padrão.
Dobra Dupla: Um envoltório mais apertado e seguro usado para cosméticos e tintas do dia a dia.
Triple Fold: A fechadura mecânica mais segura disponível. Envolve três curvas distintas.
Aplicação na indústria: A dobra tripla domina pomadas farmacêuticas, produtos químicos agressivos e adesivos industriais. Esses produtos reativos requerem barreiras absolutas de oxigênio e umidade. Uma dobra tripla impecável garante a estabilidade do produto durante uma longa vida útil.
O processamento do alumínio não deixa espaço para erros de calibração. Destaque a necessidade de codificação precisa e mandíbulas de crimpagem. Se as mandíbulas apresentarem arestas vivas ou dentes desalinhados, elas perfurarão o material. Até mesmo um rasgo microscópico estraga o recipiente.
Estas máquinas requerem uma rigidez mecânica muito maior nas estações de dobragem em comparação com as seladoras plásticas. Se a estrutura da máquina flexionar durante o processo de dobragem, a crimpagem será irregular. Crimpagens irregulares levam diretamente a vazamentos catastróficos durante o transporte.
Depois de combinar a tecnologia principal com o seu material, você deverá avaliar os recursos operacionais mais amplos. A avaliação de máquinas comerciais de enchimento e selagem de tubos envolve a análise dos níveis de automação, da dinâmica da bomba e dos padrões de conformidade.
Você precisa avaliar as opções semiautomáticas versus totalmente automáticas com base nas restrições de mão de obra e nas necessidades de volume. Os modelos semiautomáticos requerem carregamento manual do tubo. Um operador coloca fisicamente os recipientes vazios nos discos. Isso funciona bem para execuções piloto ou pequenos lotes especializados.
Os sistemas totalmente automáticos utilizam mecanismos de alimentação robóticos. Eles apresentam funis, sensores de orientação e carregadores automáticos. Eles funcionam em velocidades muito mais altas e eliminam erros humanos. Se os seus custos de mão-de-obra forem elevados, a automação total proporciona retornos operacionais rápidos.
Tabela: Comparação de Automação de Equipamentos
Recurso | Máquinas Semiautomáticas | Máquinas Totalmente Automáticas |
|---|---|---|
Carregamento de tubo | Posicionamento manual do operador | Alimentação robótica de funil |
Orientação | Ajuste manual necessário | Alinhamento automático fotoelétrico |
Velocidade Típica | 10 a 30 unidades por minuto | 60 a 120+ unidades por minuto |
Intensidade de Trabalho | Alto (requer operador dedicado) | Baixo (requer monitoramento ocasional) |
Melhor Aplicação | Linhas iniciais, lotes sazonais | Produção contínua de alto volume |
A reologia do seu produto determina a seleção da bomba. Você deve garantir que o sistema de bomba da máquina corresponda perfeitamente ao produto. Usar a bomba errada causa resíduos, onde o produto pinga na área de vedação. Também introduz bolhas de ar na formulação.
Para pastas espessas e pomadas pesadas, as bombas de pistão proporcionam precisão volumétrica excepcional. Eles empurram materiais densos com força. Para cremes aerados ou líquidos finos, bombas de válvula rotativa ou bombas de engrenagem oferecem uma dosagem mais suave. A dosagem precisa evita desperdício de produto e mantém a zona de vedação limpa.
Para a fabricação farmacêutica e de cosméticos de alta qualidade, o design sanitário não é negociável. Você deve avaliar a prontidão das Boas Práticas de Fabricação (GMP) da máquina. Procure peças de contato em aço inoxidável 316L.
Avalie os recursos de limpeza no local (CIP) e esterilização no local (SIP). A tubulação interna deve drenar completamente. Inspecione as plantas em busca de pernas mortas ou pontos de captura microbiana. Se uma máquina reter resíduos, causará contaminação cruzada entre lotes.
A produção moderna requer sensores robustos de controle de qualidade. Examine a inclusão de sensores de registro de marca. Esses sensores leem a marca impressa no tubo, garantindo que a obra de arte fique na direção correta antes de selar.
Além disso, exija sistemas de rejeição automatizados. Se um sensor detectar um recipiente desalinhado, um selo aberto ou um peso de enchimento incorreto, a máquina deverá ejetar automaticamente a unidade. Deve desviar as unidades defeituosas para um recipiente de rejeição sem interromper toda a linha de produção.
Os fabricantes de equipamentos frequentemente comercializam sistemas híbridos. Essas máquinas prometem lidar com aquecimento de plástico e dobramento de alumínio em uma única estrutura. Embora atraentes em teoria, apresentam obstáculos operacionais significativos.
Você deve enfrentar a tentação de comprar essas plataformas versáteis com cuidado. As máquinas combinadas parecem um compromisso perfeito. No entanto, eles forçam compromissos tanto na rigidez mecânica quanto na precisão térmica. A estrutura deve acomodar simultaneamente estações dobráveis volumosas e coletores de ar quente complexos. Isso geralmente resulta em uma pegada mecânica limitada que é difícil de manter.
Você deve reconhecer a realidade dos tempos de mudança. Trocar uma linha de plástico por alumínio leva horas. Os técnicos devem remover os bicos de ar quente. Eles devem instalar e calibrar estações de dobramento mecânico pesado. Eles devem realinhar todas as mandíbulas de crimpagem.
Além disso, considere o custo do ferramental secundário. Você precisa de diferentes discos de transporte para diferentes diâmetros e materiais de tubos. Armazenar, manter e trocar essas peças pesadas esgota os recursos de mão de obra. As trocas frequentes reduzem drasticamente o rendimento diário efetivo.
Configurações multiformato exigem maiores recursos de instalação. As estações de ar quente requerem cargas elétricas substanciais para os elementos de aquecimento. Eles também exigem sistemas robustos de compressão de ar para acionar os bicos e as mandíbulas de resfriamento. Suas instalações devem suportar esses picos de carga. Além disso, as curvas de treinamento dos operadores aumentam dramaticamente. Sua equipe deve dominar duas filosofias de selamento totalmente diferentes.
Siga uma regra prática estrita. Se o seu cronograma de produção for 80% ou mais dedicado a um material, compre equipamentos dedicados para um único material. Uma máquina dedicada funciona mais rápido, quebra menos e requer mudanças mínimas.
Você só deve buscar máquinas combinadas para fabricação sob contrato ou ambientes de co-embalagem. Nesses cenários específicos, a extrema flexibilidade e a capacidade de conquistar diversos contratos de clientes superam a necessidade de rendimento máximo sustentado.
A escolha do equipamento correto supera os limites físicos da sua embalagem com a viscosidade da sua formulação. Ele alinha as capacidades mecânicas com as rigorosas exigências de conformidade do seu setor. O plástico requer gerenciamento térmico preciso ou fusão ultrassônica. O alumínio exige deformação mecânica rígida e perfeita.
Siga estas próximas etapas práticas antes de finalizar qualquer aquisição:
Audite seus materiais: documente seus substratos de embalagem primária e defina estritamente suas velocidades de produção alvo.
Analise sua viscosidade: combine sua dinâmica de fluidos com a tecnologia correta de pistão ou bomba rotativa para evitar erros de dosagem.
Exija um Teste de Aceitação de Fábrica (FAT): Nunca compre uma máquina com base em um folheto. Exija que o fornecedor administre exatamente seus contêineres vazios e produtos a granel em suas instalações.
Verifique a conformidade: certifique-se de que todas as peças de contato atendam aos regulamentos específicos do setor em relação à capacidade de limpeza CIP/SIP.
R: Sim, existem máquinas combinadas. No entanto, eles exigem um tempo de inatividade significativo para trocar elementos de aquecimento de ar quente por mandíbulas dobráveis mecânicas. Eles também exigem extensas ferramentas secundárias e discos personalizados. Nós os recomendamos apenas para empacotadores contratados que precisam de extrema flexibilidade, e não para linhas de produção dedicadas e de alto volume.
R: A selagem com ar quente é o melhor método para a maioria dos cremes cosméticos. Ele fornece altas velocidades de linha e crimpagens bonitas e uniformes. No entanto, se o seu creme for altamente viscoso e correr o risco de respingar na área de vedação, a vedação ultrassônica é superior porque vibra os contaminantes antes da fusão.
R: A viscosidade determina diretamente o sistema de bomba que você precisa. Pastas espessas e pomadas pesadas requerem bombas de pistão robustas para empurrar o material denso com precisão. Por outro lado, fluidos finos ou géis aerados são melhor processados através de bombas de engrenagens ou válvulas rotativas, que evitam a aeração e o resíduo do produto.
R: As pastas de alumínio exigem calibração de alinhamento rigorosa e frequente. Você deve inspecionar regularmente as mandíbulas de crimpagem quanto a fadiga do metal, arestas vivas ou desgaste excessivo. Mordentes desalinhados ou desgastados perfurarão o metal ou quebrarão o revestimento interno de epóxi, comprometendo a barreira do produto.
