 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-04 Origem:alimentado


A falha na vedação do tubo representa muito mais do que um pequeno incômodo mecânico. Você perde receitas críticas sempre que um tubo vaza na linha ou em trânsito. Selos não confiáveis geram altas taxas de descarte, estornos no varejo, comprometimento da integridade do produto e graves danos à marca.
Devemos enfrentar a realidade da produção diária. Mesmo as linhas de produção de primeira linha sofrem desvios ao longo do tempo. Fatores ambientais, variações sutis de lotes de materiais e inconsistências do operador contribuem para taxas de falhas repentinas.
Este guia fornece aos gerentes de fábrica e engenheiros de embalagem uma lista de verificação de diagnóstico estruturada. Você aprenderá a identificar as causas exatas dos vazamentos no chão. Estabelecemos critérios claros que ajudam você a decidir quando calibrar o equipamento existente e quando uma atualização faz sentido.
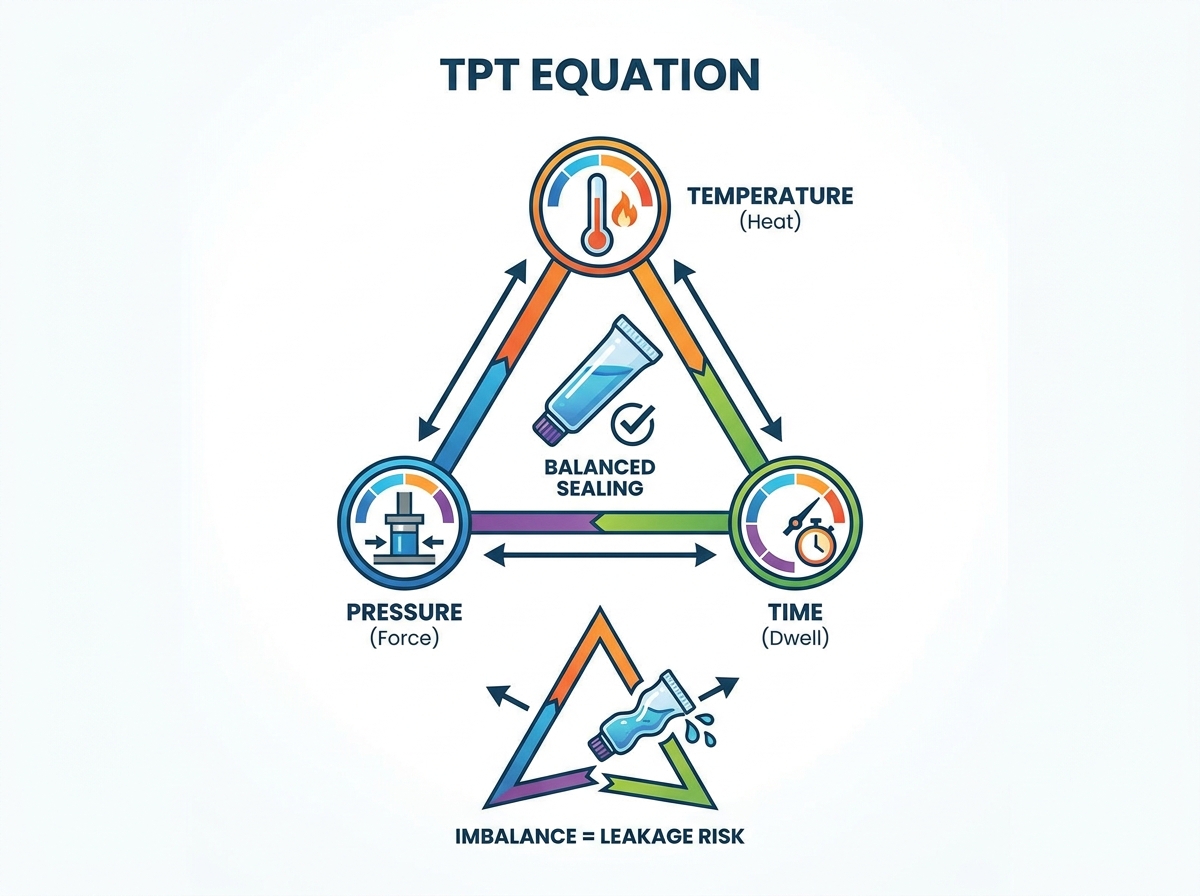
A maioria dos vazamentos na vedação traseira resulta de um desequilíbrio na equação Temperatura-Pressão-Tempo (TPT) ou de uma incompatibilidade fundamental entre o material do tubo e a tecnologia de vedação.
Uma auditoria estruturada "Detectar-Prevenir-Corrigir" (DPC) minimiza o tempo de inatividade do diagnóstico e padroniza as respostas do operador.
Os equipamentos legados muitas vezes lutam para manter as tolerâncias rígidas exigidas para tubos laminados modernos, tornando a avaliação de métodos alternativos de vedação de tubos uma etapa necessária para operações de dimensionamento.
A atualização para tecnologias avançadas exige a ponderação das despesas de capital iniciais com os ganhos de OEE (Eficácia Geral do Equipamento) de longo prazo e a redução de sucata.
Os operadores devem tratar os sintomas visuais como pistas de diagnóstico. Uma falha no selo raramente acontece aleatoriamente. Isso deixa evidências físicas para trás. Você pode ler esta evidência para determinar exatamente qual parâmetro mecânico saiu das especificações. A implementação de uma metodologia “Detectar-Prevenir-Corrigir” (DPC) começa aqui mesmo.
Abaixo estão os quatro defeitos visuais mais comuns. Descrevemos o que cada sintoma diz sobre as configurações da sua máquina.
Marcas de queimadura ou bolhas: Este defeito parece uma queimadura marrom ou bolhas na superfície do plástico. Indica calor excessivo ou tempo de permanência prolongado. O polímero plástico degrada-se em vez de derreter de forma limpa. Esse sintoma geralmente indica controles térmicos desatualizados em equipamentos legados. Os termostatos mais antigos não conseguem regular os picos de temperatura de maneira eficaz.
Selos incompletos ou “frios” (fácil remoção): Os operadores podem facilmente separar esses selos com a mão. As camadas internas nunca se uniram. Isto indica temperatura insuficiente ou pressão inadequada da mandíbula. Também acontece se as velocidades da linha excederem a capacidade de recuperação térmica da máquina. O elemento de aquecimento simplesmente esfria muito rápido entre os ciclos.
Crimpagem assimétrica ou enrugada: Você verá linhas irregulares ou plástico dobrado na área de crimpagem. Isso indica um problema de alinhamento mecânico em vez de térmico. Geralmente decorre de mecanismos inadequados de orientação do tubo. Copos de retenção desgastados ou pressão irregular da mandíbula de vedação também causam enrugamento. As mandíbulas são fixadas de maneira desigual, deformando o material.
Produto preso na vedação (contaminação): Você notará fluido ou pasta presa dentro da borda selada. Encher demais o tubo geralmente causa isso. A altura inadequada do bico ou um mecanismo anti-gotejamento com defeito também deixam resíduos de produto nas paredes internas. A vedação térmica tradicional falha imediatamente se o produto contaminar a área de vedação. O óleo ou a água impedem a fusão dos polímeros.
Treine seus operadores de linha para reconhecer exatamente esses defeitos. Eles devem interromper imediatamente a linha quando estes aparecerem. Adivinhar os ajustes só aumenta o desperdício de sucata.
Depois de identificar o sintoma visual, você deve auditar a máquina sistematicamente. As modernas máquinas de enchimento e selagem de tubos dependem da interação precisa entre vários mecanismos. Você não pode ajustar uma variável sem afetar as outras.
Toda vedação térmica bem-sucedida requer equilíbrio dentro do triângulo Temperatura-Pressão-Tempo (TPT). Se você diminuir a temperatura, normalmente deverá aumentar o tempo de permanência ou a pressão para obter a mesma ligação. Você deve auditar sistematicamente esses três parâmetros críticos.
Primeiro, verifique a temperatura real na superfície da mandíbula usando um pirômetro externo. Não confie apenas na leitura digital do painel de controle. Segundo, meça a pressão aplicada pelos cilindros pneumáticos. Finalmente, verifique o tempo de permanência. O tempo de espera é a fração exata de segundo em que as mandíbulas permanecem fechadas. Certifique-se de que corresponde às especificações do fabricante do material.
Muitas instalações ignoram o ciclo de resfriamento. Este é um erro comum. A fase de resfriamento define a memória plástica. Se você liberar o tubo antes que o polímero se solidifique novamente, a vedação irá deformar ou abrir sob tensão.
Você deve verificar todo o circuito de resfriamento. Verifique as taxas de fluxo de água através do bloco de resfriamento. Verifique se as temperaturas do resfriador permanecem consistentes durante os meses de pico do verão. Certifique-se de que as mandíbulas de resfriamento façam contato total e plano com a extremidade do tubo quente.
As peças consumíveis degradam-se lentamente. Os operadores muitas vezes compensam aumentando o calor ou a pressão, o que mascara o problema real. Execute esta mini-lista de verificação semanalmente:
Inspecione os elementos de aquecimento em busca de pontos frios usando uma câmera térmica.
Verifique a precisão do termopar calibrando-o com uma sonda externa certificada.
Avalie as quedas de pressão do cilindro pneumático. Ouça vazamentos de ar ao redor das válvulas.
Examine os revestimentos de silicone ou Teflon nas mandíbulas de vedação quanto a rasgos ou acúmulos.
A recalibração manual depende muito da habilidade do operador. Alguns operadores possuem uma “sensação” da máquina. No entanto, este conhecimento tribal prejudica a consistência a longo prazo. Se a recalibração for necessária diariamente, o equipamento não terá a estabilidade necessária para uma produção confiável. Ajustes constantes significam que as linhas de base mecânicas foram irreparáveis.
Às vezes a máquina funciona perfeitamente. O problema está nos materiais. Você não pode forçar um método incompatível para selar perfeitamente um material complexo. Avaliar métodos alternativos de vedação de tubos torna-se necessário quando as especificações da embalagem mudam.
Diferentes materiais absorvem o calor de maneira diferente. Os laminados se comportam de maneira diferente dos plásticos monocamada. Você deve alinhar seu hardware com sua embalagem.
Matriz de Mapeamento de Material para Tecnologia
Material do tubo | Tecnologia de vedação ideal | Riscos e desafios conhecidos |
|---|---|---|
PE monocamada (polietileno) | Vedação de Ar Quente | Propenso a formar bolhas se o fluxo de ar for muito lento. |
PBL (laminado de barreira plástica) | Ar quente ou ultrassônico | Requer controle preciso de temperatura para evitar delaminação. |
ABL (laminado de barreira de alumínio) | Mandíbulas quentes/de alta frequência | O calor radiante pode facilmente danificar as impressões cosméticas externas. |
Alumínio Puro | Dobra mecânica e crimpagem | Fadiga metálica. Não pode ser selado termicamente. |
A vedação com ar quente representa o padrão da indústria para a maioria dos plásticos monocamada. Depende do aquecimento interno do bico. Uma rajada de ar quente derrete o interior do tubo pouco antes de as mandíbulas o fecharem. Este método é altamente eficaz, mas altamente sensível à temperatura ambiente. Requer controle preciso do fluxo de ar. Se a umidade ou temperatura de fábrica flutuar, você deverá ajustar a pressão do ar.
As mandíbulas quentes oferecem uma abordagem mais tradicional. As mandíbulas de metal sólido aquecem e pressionam diretamente contra a parte externa do tubo. O calor viaja através da parede do tubo para derreter a camada interna. No entanto, este calor radiante acarreta um grande risco. Pode danificar facilmente formulações sensíveis dentro do tubo. Ele também derrete ou mancha rotineiramente acabamentos cosméticos na parte externa do tubo.
Muitas empresas sofrem picos repentinos de vazamento sem alterar as configurações de suas máquinas. Por que? Eles fizeram a transição para tubos laminados sustentáveis ou mais finos sem atualizar seu hardware de vedação. Os plásticos ecológicos têm janelas de fusão notoriamente estreitas. Um sistema legado de mandíbula quente simplesmente não consegue reagir rápido o suficiente para vedar esses laminados modernos de maneira limpa. Essa incompatibilidade gera enormes quantidades de resíduos.
Se você luta constantemente contra incompatibilidades de materiais e contaminação de produtos, os métodos térmicos padrão podem se tornar obsoletos para sua linha. É hora de procurar alternativas avançadas. A máquina envasadora ultrassônica de tubos resolve várias dores de cabeça persistentes encontradas em embalagens tradicionais.
Você deve enquadrar esta atualização como uma solução para problemas específicos e de alto risco. Você preenche produtos altamente viscosos, como pomadas espessas ou cremes pesados? Esses fluidos muitas vezes se acumulam ao longo do bocal e contaminam a área de vedação. Você processa formulações sensíveis à temperatura, como cosméticos ativos ou produtos farmacêuticos? As mandíbulas quentes podem degradar estes compostos. Se você responder sim a essas perguntas, a tecnologia ultrassônica se tornará altamente atrativa.
A soldagem ultrassônica ignora completamente os limites tradicionais do triângulo TPT. Não utiliza calor radiante externo. Em vez disso, gera calor através da fricção molecular de alta frequência diretamente dentro da área de vedação. Uma ferramenta acústica (a buzina) vibra contra uma bigorna milhares de vezes por segundo.
Esse atrito interno derrete as camadas de plástico em milissegundos. Por vibrar tão intensamente, ele realmente empurra contaminantes externos, como pastas ou óleos, para fora da zona de vedação antes que o plástico se funda. Além disso, não requer absolutamente nenhum tempo de aquecimento. Você liga e ele funciona instantaneamente.
Ao avaliar a escalabilidade, observe o impacto na velocidade geral da linha. As máquinas ultrassônicas vedam muito mais rápido do que as unidades de ar quente porque eliminam os tempos de recuperação térmica. O consumo de energia cai significativamente, pois não mantém os elementos constantemente aquecidos. Mais importante ainda, a redução de sucata aumenta diretamente suas margens. As vedações externas limpas e frias ficam melhor nas prateleiras do varejo.
Você deve reconhecer os riscos antes de atualizar. Equipamentos avançados acarretam um custo inicial notável. Além disso, os sistemas ultrassônicos requerem ferramentas específicas. Você precisa de chifres e bigornas personalizados para diferentes diâmetros de tubo. Se sua instalação opera 15 tamanhos de tubos diferentes diariamente, os custos de troca e o estoque de ferramentas exigem um cálculo cuidadoso do ROI. Avalie cuidadosamente o seu volume de produção antes de se comprometer.
Consertar a máquina representa apenas metade da batalha. Você deve provar que a correção se mantém ao longo de milhares de ciclos. Um programa de verificação padronizado evita que pequenos desvios se transformem em recalls massivos. A garantia de qualidade deve passar de suposições reativas para testes proativos.
Você deve detalhar testes de conformidade padrão para implementar no local. As verificações visuais por si só não conseguem detectar microvazamentos. Implemente estes testes físicos:
Teste de vazamento em câmara de vácuo: Mergulhe os tubos selados em uma câmara de vácuo cheia de água. Desenhe um vácuo. Se bolhas escaparem da cauda, você terá um microvazamento. Este é o teste de piso mais confiável disponível.
Teste de pressão de ruptura: Injete ar comprimido no tubo até que ele exploda. O corpo do tubo deve romper antes que a vedação traseira ceda. Se a vedação se romper primeiro, a resistência da união será muito fraca.
Testes manuais de remoção: Corte uma tira do selo e separe-a. O plástico deve esticar e rasgar, em vez de descascar completamente.
Registre seus parâmetros de lote diligentemente. Observe a temperatura, pressão e velocidade exatas da linha para cada execução. A rastreabilidade mostra seu valor durante uma investigação de falha. O registro de dados isola se um vazamento foi causado por um desvio lento da máquina durante uma semana ou por um lote ruim de tubos vazios do seu fornecedor. Sem dados, os fornecedores sempre culparão o seu equipamento.
Afaste-se do “conhecimento tribal”. Documente todas as configurações em Procedimentos Operacionais Padrão (SOPs). Estabeleça limites rigorosos para ajustes. Por exemplo, um operador pode ajustar a pressão do ar em 5 PSI. Se isso não resolver o problema, eles devem parar. Eles não podem continuar girando os botões. Estabeleça regras claras que determinem exatamente quando um operador deve parar a linha e chamar a manutenção para intervir.
Resolver vazamentos inesperados é um processo distinto de dois caminhos. Você deve começar com uma calibração rigorosa do seu hardware atual. Se ajustes meticulosos não conseguirem proporcionar estabilidade, você deverá considerar uma substituição estratégica. Não se apegue a tecnologias desatualizadas se elas não estiverem mais alinhadas com suas metas de produção modernas.
Ações da próxima etapa:
Realize a auditoria visual e mecânica do DPC no seu próximo turno de produção.
Calibre seu triângulo TPT usando ferramentas de medição externas, não apenas leituras do painel.
Catalogue seus materiais atuais de tubos para identificar quaisquer incompatibilidades com seu hardware de vedação.
Baixe uma folha de especificações técnicas para avaliar as opções ultrassônicas caso você tenha problemas com a contaminação do produto.
R: Microvazamentos quase sempre resultam de pontos frios nos elementos de aquecimento ou leves desequilíbrios de pressão nas mandíbulas de vedação. Mesmo uma lacuna microscópica no alinhamento da mandíbula permite que um pequeno canal se forme no plástico derretido, criando um caminho de vazamento invisível.
R: Você deve validar os parâmetros de vedação no início de cada turno e imediatamente após a troca. Além disso, realize testes periódicos em intervalos, como verificações da câmara de vácuo a cada duas horas, para garantir a conformidade com os rígidos padrões de qualidade do setor.
R: Não. A tecnologia ultrassônica depende da fricção molecular para derreter polímeros. Ele é projetado principalmente para plásticos e estruturas laminadas. Tubos de metal puro não podem ser soldados desta forma; eles exigem métodos tradicionais de vedação mecânica de dobra e crimpagem.
