 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-24 Origem:alimentado


Os gargalos nas modernas instalações de embalagem raramente resultam da velocidade operacional máxima da embaladora. Em vez disso, a verdadeira restrição reside frequentemente na fiabilidade e consistência do sistema de alimentação a montante. Os operadores frequentemente enfrentam uma realidade frustrante. Módulos de alimentação desalinhados ou mal especificados causam microparadas em toda a linha de produção. Eles danificam produtos delicados e desperdiçam embalagens caras. Em última análise, esses problemas destroem a Eficácia Geral do Equipamento (OEE).
Passar do carregamento manual para a alimentação totalmente automatizada exige um planejamento cuidadoso. Você não pode simplesmente colocar um novo transportador em uma linha existente. Você deve avaliar rigorosamente a física exclusiva do seu produto, as restrições espaciais da sua instalação e as capacidades técnicas do fornecedor escolhido. Neste guia, exploraremos exatamente como especificar sistemas de alimentação de produtos. Você aprenderá como combinar a tecnologia de alimentação com o tipo de produto, avaliar as dimensões técnicas e integrar com sucesso esses sistemas para obter uma operação de embalagem altamente previsível.
A alimentação automatizada determina a verdadeira velocidade operacional e OEE da sua linha de embalagem.
A tecnologia de alimentação deve ser adaptada diretamente à fragilidade, fricção e variações de tamanho do produto.
A integração de um sistema de alimentação requer Especificações de Requisitos do Usuário (URS) precisas, abrangendo higiene, pegada e tempos de troca.
A parceria com integradores experientes mitiga os riscos da engenharia personalizada e garante testes de aceitação de fábrica (FAT) adequados.
Muitos gerentes de fábrica se concentram na velocidade máxima de seus equipamentos de embalagem. No entanto, altas velocidades não significam nada se o sistema de alimentação não conseguir fornecer produtos de forma consistente. Um mecanismo de alimentação mal especificado atrapalha toda a sua operação.
A alimentação manual depende inteiramente da resistência e precisão humanas. Os operadores sentem naturalmente fadiga durante um turno. Esta fadiga leva a um espaçamento irregular do produto. Feeds automáticos incompatíveis produzem resultados semelhantes. O espaçamento irregular causa sacos vazios. Também provoca atolamentos de produtos quando os itens entram na mandíbula de vedação no momento errado. Cada atolamento exige que um operador pare a máquina, elimine o bloqueio e reinicie o filme. Essas microparadas se acumulam rapidamente. Eles desperdiçam grandes quantidades de material de embalagem e reduzem drasticamente a produção diária.
Automatizar seu processo de alimentação fornece uma justificativa financeira clara. Ao abandonar o carregamento manual, você pode realocar mão de obra para tarefas de maior valor. Você também reduz o esforço físico e os riscos ergonômicos entre sua força de trabalho. Os sistemas automatizados operam em um ritmo previsível e contínuo. Eles não fazem pausas e seu rendimento permanece perfeitamente estável. Essa previsibilidade gera um rápido retorno do investimento. Os benefícios financeiros vêm do aumento da produção, da eliminação do desperdício de filmes e da redução da dependência do trabalho manual.
Você deve definir como será a integração bem-sucedida antes de entrar em contato com os fornecedores. Um sistema de alimentação bem especificado deve atender a padrões de desempenho rigorosos. Considere estas metas padrão:
Tempo de atividade: O sistema deve sustentar 98% ou mais de tempo de atividade operacional.
Taxa de rejeição: Produtos alimentados inadequadamente devem representar menos de 1% do volume total.
Rendimento: O sistema deve atingir consistentemente metas específicas de Partes por Minuto (PPM), sem sobrecarregar ou privar o wrapper.
Você deve selecionar uma tecnologia de alimentação com base nas características físicas do seu produto. Fricção, fragilidade e uniformidade de forma determinam o mecanismo ideal. Uma incompatibilidade aqui garante falha operacional.
Os alimentadores por gravidade e de revistas oferecem soluções robustas e simples. Eles se destacam no manuseio de produtos de formato uniforme, rígidos e empilháveis. As aplicações típicas incluem biscoitos, cartões colecionáveis ou bandejas rígidas. Esses alimentadores usam a gravidade para soltar os produtos sequencialmente no transportador de embalagem. No entanto, possuem limitações estritas quanto à fragilidade do produto. Itens delicados podem lascar ou rachar facilmente durante o processo de queda. Produtos de alta fricção também podem ficar presos dentro do canal do magazine.
As correias inteligentes utilizam correias sincronizadoras de vários estágios para separar e alinhar produtos espaçados aleatoriamente. Eles recebem um grande fluxo de itens e ajustam suavemente seu espaçamento para corresponder ao tom da embalagem. Essa tecnologia é ideal para produtos assados, barras de granola e itens não uniformes. O manuseio suave evita danos, enquanto os ajustes dinâmicos de velocidade garantem uma sincronização perfeita.
Os robôs Delta representam a solução premium para aplicações desafiadoras. Eles fornecem orientação precisa e em alta velocidade para produtos altamente delicados ou de formato irregular. Os sistemas de visão guiam os robôs. Eles identificam a posição, rotação e qualidade do produto. O robô então pega o item e o coloca perfeitamente na esteira transportadora da embalagem. Você deve especificar a robótica ao manusear doces frágeis, confeitos pegajosos ou sortimentos mistos.
Os sistemas vibratórios funcionam melhor para itens pequenos e rígidos. Ferragens, balas duras e pequenas peças moldadas alimentam-se bem através de tigelas vibratórias. Esses sistemas usam vibrações direcionadas para orientar e individualizar peças ao longo de um trilho. Ao especificar alimentadores vibratórios, você deve gerenciar os níveis de ruído. Você também precisa levar em conta a abrasão da superfície. A vibração prolongada pode arranhar peças polidas ou degradar a cobertura de açúcar dos doces.
Gráfico de comparação de sistemas de alimentação
Tecnologia de alimentação | Tipos de produtos ideais | Tratamento de fragilidade | Velocidade e sincronização |
|---|---|---|---|
Alimentadores por gravidade/revistas | Biscoitos, cartões, pilhas rígidas | Ruim (Risco de lascas/rachaduras) | Moderado (depende da queda da gravidade) |
Transportadores de correia inteligentes | Produtos de panificação, barras, itens macios | Excelente (separação suave) | Alto (rastreamento servo dinâmico) |
Escolha e colocação robótica | Itens irregulares e altamente delicados | Premium (levantamento de fricção zero) | Muito alta (precisão guiada pela visão) |
Taças Vibratórias | Hardware, balas duras, pílulas | Moderado (risco de abrasão superficial) | Alto (taxa de fluxo contínuo) |
Depois de selecionar a tecnologia principal, você deve avaliar a integração técnica. O sistema de alimentação não funciona isoladamente. Ele deve se comunicar perfeitamente com o equipamento downstream.
A embalagem moderna exige precisão absoluta entre o fluxo a montante e o acondicionamento a jusante. Você precisa de comunicação servo-acionada entre a linha de alimentação e suas máquinas de embalagem de travesseiros horizontais . Depender de unidades básicas de frequência variável (VFDs) geralmente leva a falhas de temporização. Os servo motores fornecem ajustes instantâneos em microssegundos. Se a alimentação detectar uma lacuna no fluxo do produto, a embaladora poderá desacelerar dinamicamente. Isso evita pacotes vazios e mantém o sistema funcionando perfeitamente.
Nenhum produto coze ou molda perfeitamente todas as vezes. As tolerâncias nas dimensões do produto determinam fortemente as suas especificações técnicas. A alta variação requer trilhos-guia ajustáveis e maior sensibilidade do sensor. Se o seu produto ocasionalmente for um pouco mais largo do que o normal, as guias rígidas causarão atolamentos. As velocidades dinâmicas da correia devem compensar as variações de comprimento para garantir que o produto centralize perfeitamente dentro do tubo do filme.
O peso do produto e o impulso de alimentação afetam diretamente o rastreamento do filme. Produtos pesados que entram na embalagem em alta velocidade podem esticar o filme da embalagem. Isso altera a tensão. A baixa tensão compromete a integridade da vedação na mandíbula de empacotamento. Seu sistema de alimentação deve transferir o produto suavemente para a bobina do filme, correspondendo à velocidade linear exata do filme para evitar rasgos ou enrugamentos.
Mesmo os melhores sistemas ocasionalmente encontram produtos desalinhados ou deformados. Você deve especificar mecanismos de rejeição em linha antes que o produto chegue à mandíbula de embalagem. Rejeitar um produto ruim a montante economiza filme e evita a parada da máquina. Além disso, você precisa de zonas de buffer. Os buffers atuam como áreas de retenção. Eles acumulam produto durante pequenos atrasos no upstream, mantendo o invólucro funcionando sem fome.
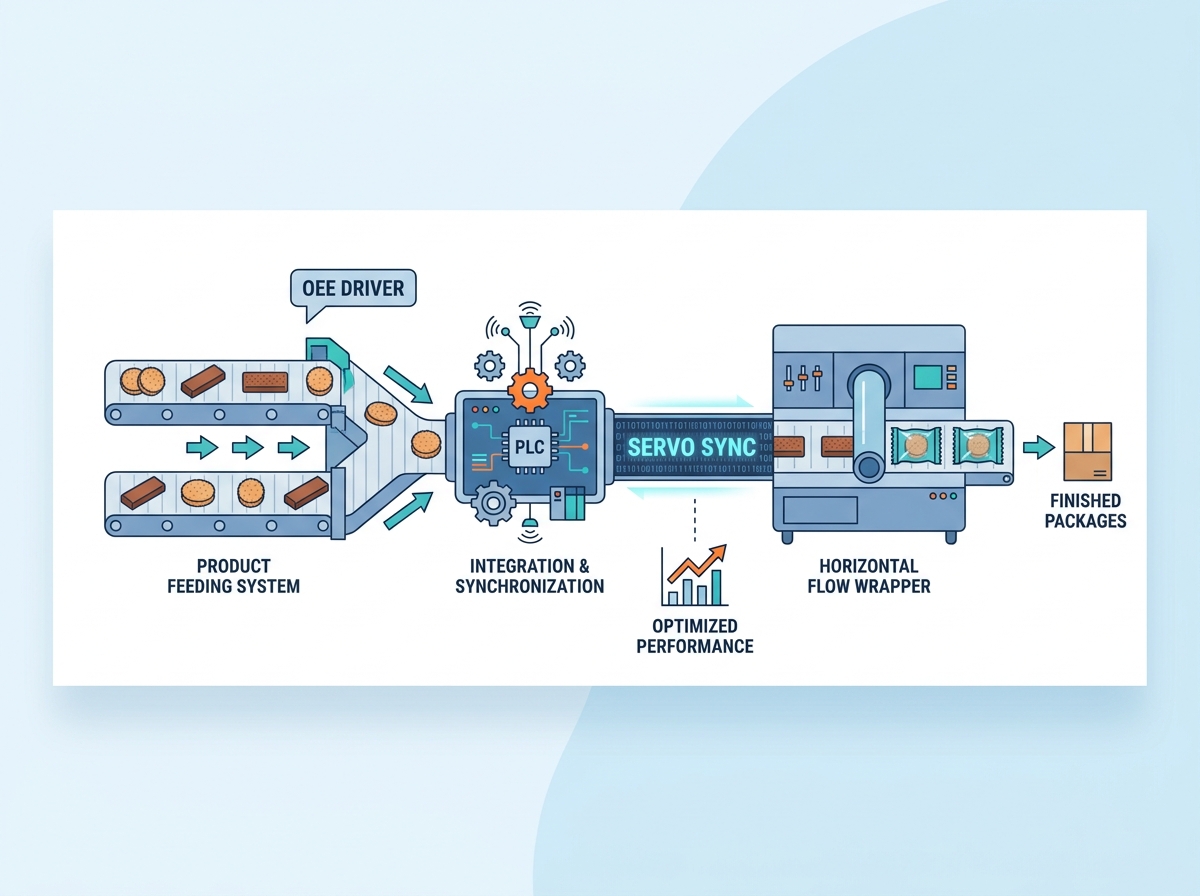
As condições físicas da planta geralmente determinam o sucesso do equipamento. Você deve abordar as restrições das instalações, os protocolos de limpeza e a prontidão do operador ao planejar sua integração. A ignorância desses fatores leva a lançamentos atrasados e equipes frustradas.
Se você atua na indústria alimentícia ou farmacêutica, a higiene não é negociável. Você deve destacar a necessidade de classificações de lavagem de IP específicas. Os sistemas que exigem limpeza agressiva precisam de classificações IP65 ou IP69K para proteger os componentes eletrônicos internos contra jatos de água de alta pressão. Especifique a remoção da correia sem ferramentas para incentivar a higienização diária completa. Certifique-se de que toda a estrutura atenda aos padrões de conformidade da FDA ou CE, eliminando fendas onde as bactérias poderiam se esconder.
A adaptação dos sistemas de alimentação às plantas existentes representa um grande desafio físico. Muitas instalações não possuem o espaço linear necessário para longas alimentações de correias inteligentes. Aborde essa realidade física com antecedência. Talvez seja necessário especificar configurações em forma de L ou módulos de transferência de 90 graus em vez de configurações em linha tradicionais. A integração dessas curvas requer uma engenharia cuidadosa para manter a orientação do produto à medida que ele entra nas linhas automáticas de embalagem em fluxo.
Instalações de alto mix executam vários SKUs de produtos diariamente. Longos tempos de troca matam a produtividade. Enfatize a importância dos princípios de troca de matrizes em um minuto (SMED). Especifique ajustes de servo orientados por receita. Quando um operador seleciona um novo produto na tela, os trilhos-guia e as velocidades da correia devem ser ajustados automaticamente. Exija peças de troca sem ferramentas e codificadas por cores. Isso permite que os operadores troquem empurradores ou guias em minutos, sem precisar procurar por chaves inglesas.
A automação complexa introduz riscos de adoção. Interfaces Homem-Máquina (HMIs) altamente projetadas confundem funcionários não treinados. Discuta o risco de controles excessivamente complexos com seu fornecedor. Exija treinamento padronizado e intuitivo do operador. Falhas menores, como um sensor ligeiramente desalinhado, podem evoluir para um grande tempo de inatividade se os operadores não compreenderem as etapas de solução de problemas.
A compra de máquinas independentes de diferentes fornecedores geralmente cria pesadelos de integração. Adotar uma abordagem sistemática às compras protege o seu investimento.
Um projeto bem-sucedido começa com uma especificação abrangente dos requisitos do usuário. Não deixe os fornecedores adivinharem suas necessidades. Forneça uma estrutura clara que documente suas expectativas.
Estados do Produto: Detalhe as dimensões mínimas, máximas e médias dos seus produtos, incluindo peso e fragilidade.
Condições Ambientais: Indique os requisitos de temperatura, umidade e lavagem de suas instalações.
Expectativas de desempenho: liste claramente seu PPM desejado, taxas de rejeição aceitáveis e porcentagens de tempo de atividade necessárias.
Montar um transportador de alimentação do Fornecedor A e uma embaladora de fluxo do Fornecedor B apresenta um risco enorme. Quando o sistema não sincroniza, ambos os fornecedores culparão um ao outro. Utilizar serviços abrangentes de linha de embalagem personalizada costuma ser mais seguro. Trabalhar com um único integrador garante responsabilidade de fonte única. O integrador assume total responsabilidade por garantir que os sensores a montante se comuniquem perfeitamente com as mandíbulas de vedação a jusante.
Nunca aprove a remessa antes de concluir um rigoroso Teste de Aceitação de Fábrica (FAT). Insista em testar o sistema de alimentação e a embalagem juntos como uma linha unificada.
Erro comum: Muitos compradores enviam amostras de produtos “ideais” ou artificiais para o FAT. Este é um erro crítico. Você deve testar usando produtos reais de qualidade de produção e sua estrutura específica de filme. Variações reais no formato do produto e no estiramento do filme exporão falhas de projeto. Identificar essas falhas no local do fornecedor economiza milhares de dólares em comparação com encontrá-las durante a instalação.
Especificar a alimentação de produtos para uma linha de embalagem é fundamentalmente um exercício de gestão de riscos e física, e não apenas uma compra de maquinário padrão. A saída da sua embalagem depende inteiramente da consistência dos produtos que entram nela. Ao combinar o método de manuseio mecânico com as características físicas exclusivas do seu produto, você elimina a causa raiz de atolamentos e microparadas.
Aconselhamos os compradores a priorizar fornecedores que demonstrem um plano de integração claro e comprovado. Procure parceiros que sejam totalmente transparentes sobre as limitações físicas de manuseio de seus itens específicos. Se um fornecedor afirma que sua esteira padrão pode lidar com produtos variáveis e altamente pegajosos sem modificação, trate isso como um sinal de alerta.
Como próxima etapa crucial, audite suas velocidades atuais de carregamento manual. Monitore suas métricas de desperdício existentes durante um turno completo. Defina a linha de base necessária do PPM, a área ocupada máxima permitida e as necessidades de saneamento. Armado com esses dados, você pode abordar os fornecedores com confiança e garantir um sistema de alimentação automatizado que realmente eleva seu desempenho operacional.
R: Concentre-se na consistência do produto em forma e peso. Avalie o atrito da superfície – os produtos pegajosos se comportam de maneira muito diferente dos secos. Além disso, avalie a fragilidade. A alta variação no tamanho ou a extrema delicadeza exigem tecnologias avançadas, muitas vezes mais caras, de detecção e manuseio, como a robótica.
R: Você pode esperar realisticamente um retorno do investimento dentro de 12 a 24 meses. Este rápido período de tempo decorre principalmente da substituição do trabalho manual – muitas vezes dois a três operadores por turno – ao mesmo tempo em que reduz o desperdício de filmes e aumenta a produção diária geral.
R: Sim, o retrofit é possível, mas exige compatibilidade do sistema de controle. Geralmente você precisa de servomotores e CLPs atualizados. Atualizar o alimentador e a empacotadora simultaneamente por meio de serviços de linha de embalagem personalizada geralmente se mostra mais econômico do que conectar sistemas de software proprietários desatualizados.
R: Produtos pegajosos requerem manuseio especializado. Você deve especificar materiais específicos da correia, como poliuretano ou superfícies onduladas para minimizar a área de contato. Além disso, você precisará de mecanismos raspadores ativos e controles ambientais rigorosos de temperatura e umidade para evitar obstruções crônicas.
