 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-10 Origem:alimentado


O dimensionamento incorreto do filme nos equipamentos de embalagem aumenta diretamente suas despesas operacionais. Os resíduos de materiais acumulam-se rapidamente durante a produção em alta velocidade. Taxas elevadas de refugo e comprometimento da integridade da vedação arruínam sua lucratividade a longo prazo. Antes de avaliar as capacidades específicas do fornecedor ou solicitar cotações, as equipes de compras e engenharia devem agir. Você precisa definir as métricas precisas do envelope do produto no início do processo. Adivinhar essas dimensões críticas muitas vezes leva a desastrosas incompatibilidades de equipamentos.
Este artigo serve como um plano técnico abrangente para calcular as dimensões exatas do filme. Exploraremos como garantir especificações precisas do equipamento desde o início. Você aprenderá métodos comprovados para minimizar o tempo de inatividade desnecessário da máquina. Por fim, mostraremos como manter a vedação de conformidade em toda a sua operação. Seguindo essas etapas, você protege suas margens e otimiza seus fluxos de trabalho de embalagem.
Fórmula de largura da banda: Largura total do filme = (largura do produto × 2) + (altura do produto × 2) + tolerância de vedação da aleta + folga da máquina.
Fórmula do comprimento de corte: Comprimento total de corte = Comprimento do produto + Altura do produto + Largura da vedação final + Folga da máquina.
Impacto operacional: O superdimensionamento do filme aumenta anualmente os custos com consumíveis; o subdimensionamento causa atolamentos de produto e vedações fracas.
Seleção da máquina: Comprimentos de corte e larguras de filme específicos determinam se é necessária uma mandíbula rotativa ou um mecanismo de vedação por movimento de caixa.
As despesas operacionais ficam fora de controle quando você calcula mal as dimensões do filme. Um pequeno cálculo excessivo parece inofensivo à primeira vista. Adicionar apenas 10 mm de largura de filme desnecessária pode parecer um buffer seguro. No entanto, este pequeno erro resulta em enormes perdas financeiras. Mais de um milhão de ciclos, esse erro de 10 mm equivale a 10.000 metros de material desperdiçado. Você acaba pagando por milhares de metros de filme que nunca precisou. A integração da precisão em suas linhas de embalagem automática interrompe esse desperdício diário de recursos.
A integridade do selo apresenta outro grande risco financeiro e regulatório. O dimensionamento inadequado do filme cria uma tensão imensa em torno do produto. Esta tensão estica o substrato e enfraquece a estrutura de vedação. Vedações fracas levam diretamente a vazamentos no canal e proteção de barreira deficiente. Em aplicações alimentícias e farmacêuticas, testes de vazamento reprovados acionam recalls obrigatórios de produtos. Os reguladores exigem vedação de grau de conformidade para evitar contaminação. Você não poderá alcançar esse padrão se as dimensões do filme se estenderem demais ao longo do envelope do produto.
A compatibilidade do equipamento depende inteiramente de métricas precisas de dimensionamento. Cada máquina de embalagem apresenta limitações físicas estritas. Eles têm uma largura máxima e mínima definida da trama do filme. Eles também operam dentro de parâmetros específicos de comprimento de corte. Adivinhar essas dimensões leva você a adquirir equipamentos incompatíveis. Você pode comprar uma máquina incapaz de embalar seu maior SKU de produto. Por outro lado, você pode investir em equipamentos superdimensionados que tenham dificuldade para operar seus itens menores com eficiência. A precisão evita esses dispendiosos desastres de aquisição.
Confiar nas estimativas dos fornecedores em vez de medições físicas do produto.
Ignorar a variação natural em produtos assados ou irregulares.
Não levar em conta a largura física das mandíbulas de vedação.
Ignorando a folga necessária para a movimentação do produto através do tubo formador.
O cálculo da largura necessária da banda de filme exige uma abordagem matemática rigorosa. Você não pode estimar essa métrica. Contamos com uma fórmula padrão da indústria para determinar a necessidade exata de material. A equação central é: Largura do filme = (Largura do produto × 2) + (Altura do produto × 2) + Largura da vedação da aleta + Folga. Esta fórmula considera toda a circunferência do seu produto, mais o material necessário para unir as bordas.
A vedação da aleta, muitas vezes chamada de vedação traseira, requer alocações específicas de materiais. As vedações de aleta padrão consomem cerca de 25 mm a 30 mm de filme. No entanto, esta variável muda com base na configuração da sua roda de vedação. As aplicações de vedação a frio dependem inteiramente de pressão e adesivos especializados. Os sistemas de vedação térmica requerem energia térmica e tempo de permanência suficiente. As configurações de vedação térmica às vezes exigem uma margem de vedação de aleta um pouco mais larga para evitar que o filme queime perto do produto. Sempre verifique o projeto específico da roda de vedação antes de finalizar a variável de vedação da aleta.
As margens de folga evitam congestionamentos catastróficos dentro da caixa de formação. Você deve adicionar um buffer de folga de 10 mm a 20 mm ao seu cálculo total. Este amortecedor reduz o atrito do produto dentro do tubo de formação. Sem ele, os produtos se arrastam contra o filme e param a máquina. Produtos irregulares exigem tolerâncias muito maiores. Um biscoito com gotas de chocolate, por exemplo, tem alturas variadas e bordas irregulares. Você deve medir o ponto mais largo absoluto do seu item mais irregular e aumentar o buffer de folga de acordo.
Selecione dez amostras aleatórias do seu produto específico na linha de produção.
Use calibradores digitais de precisão para medir o ponto mais largo de cada amostra.
Meça o ponto mais alto de cada amostra, prestando atenção às coroas ou picos.
Registre os maiores valores de largura e altura encontrados entre as dez amostras.
Aplique esses valores máximos à fórmula da largura do filme central.
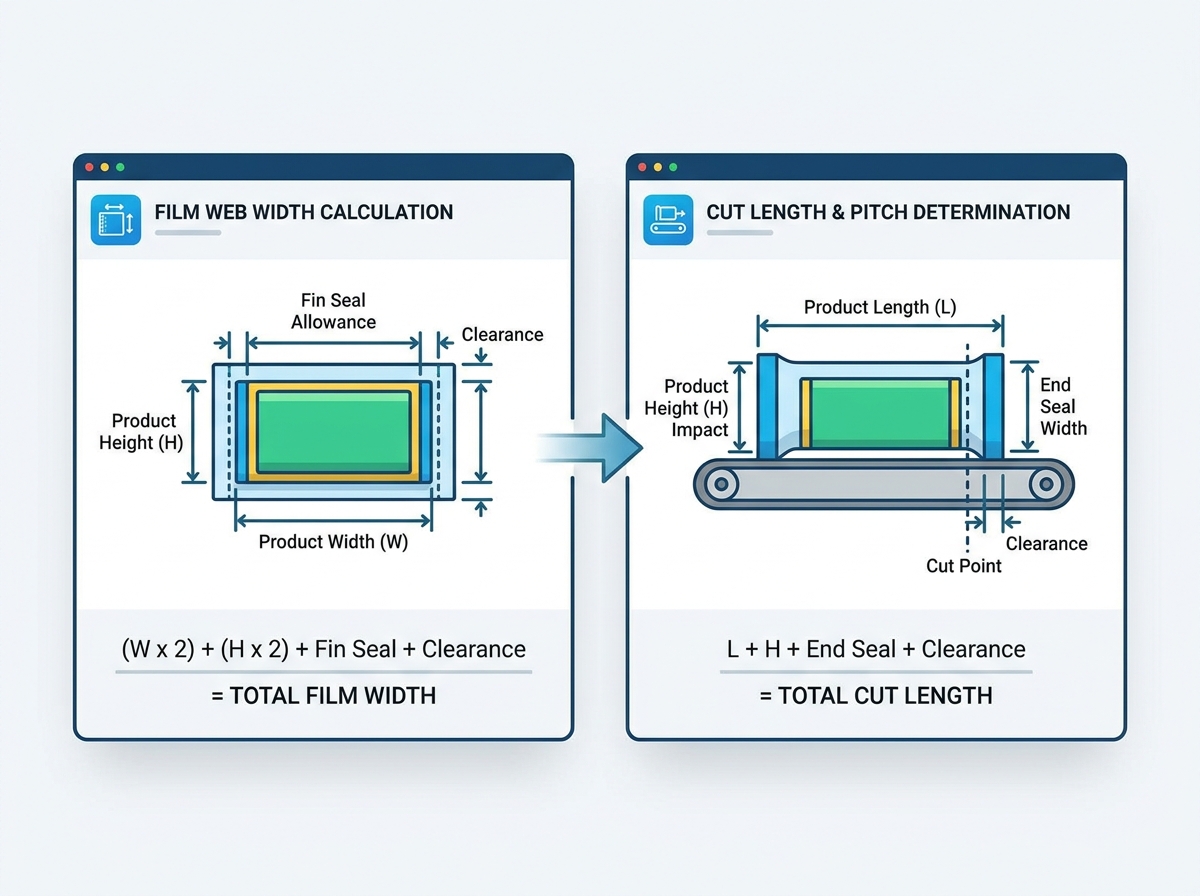
O comprimento do corte determina a quantidade de filme que você puxa para cada pacote individual. Assim como a largura da web, usamos uma fórmula estrita aqui. A equação central é: Comprimento de corte = Comprimento do produto + Altura do produto + Largura da vedação final + Folga. Esta fórmula garante que a máquina de embalagem puxe filme suficiente para envolver o produto e criar vedações finais seguras em ambos os lados.
Compreender as vedações finais é vital para cálculos precisos do comprimento de corte. Você deve levar em consideração a largura do crimper em sua equação. A mandíbula de vedação geralmente requer 15 mm a 30 mm de cada lado para criar uma vedação hermética. Como cada embalagem tem uma vedação frontal e uma vedação traseira, você deve dobrar essa margem de crimpagem no cálculo geral do comprimento de corte. Deixar de levar em conta ambos os lados resulta no esmagamento das mandíbulas do produto físico.
A altura do produto afeta diretamente o comprimento total do corte. Muitos operadores esquecem esta variável crucial. O filme deve descer da parte superior do produto até o ponto central da mandíbula de vedação. Produtos mais altos forçam o filme a percorrer uma distância vertical maior. Se você ignorar a altura do produto, a máquina cortará o filme muito curto. Isso estica a embalagem firmemente sobre as extremidades do produto, fazendo com que os lacres se abram durante o transporte.
O registro de impressão introduz limites rígidos para a operação. O filme não impresso permite pequenas variações no comprimento do corte. O filme impresso exige precisão absoluta. A embalagem utiliza marcas oculares (pequenos retângulos impressos) para acionar o mecanismo de corte. A distância entre essas marcas oculares é o tom. O comprimento de corte calculado deve corresponder exatamente a esse passo. Se o comprimento do corte se desviar da tolerância da marca do olho, os gráficos ficarão fora do centro. Você deve sincronizar a velocidade de alimentação do filme com a rotação da mandíbula de vedação para manter o registro perfeito.
Os pacotes planos padrão seguem regras simples. No entanto, formatos de embalagem complexos exigem que você vá além dos princípios básicos da máquina de embalagem de travesseiros . Sacolas reforçadas apresentam um desafio matemático imediato. Adicionar reforços laterais dobra o filme para dentro, criando uma aparência de fundo de bloco. Este processo altera completamente suas fórmulas de linha de base. Você deve alargar a teia inicial do filme para acomodar o material extra dobrado. Além disso, as embalagens reforçadas requerem uma arquitetura de caixa de formação completamente diferente, equipada com tuckers mecânicos.
O calibre do filme e os materiais do substrato impactam drasticamente o dimensionamento físico. Laminados grossos não se comportam como monomateriais finos. O tipo de material afeta o quanto o filme estica sob tensão mecânica. O polipropileno orientado biaxialmente (BOPP) estica de maneira diferente dos laminados complexos. Se você usar um filme altamente elástico, pode ser necessário reduzir ligeiramente o comprimento de corte para evitar embalagens soltas. Filmes mais espessos (medidos em mil ou mícrons) exigem maiores tolerâncias de vedação das aletas porque o material resiste a dobras apertadas dentro do tubo de formação.
Embalagens múltiplas e bandejas rígidas exigem espaços mais apertados. Embrulhar um único item de padaria macio permite zonas tampão generosas. Embrulhar três itens dentro de uma bandeja de plástico rígido muda totalmente a dinâmica. Se a teia do filme estiver muito solta, a bandeja se moverá muito durante o transporte. Você deve calcular uma folga menor para travar a bandeja no lugar. Entretanto, você deve equilibrar cuidadosamente essa tensão para garantir que os cantos rígidos da bandeja não perfurem a teia do filme.
BOPP (Polipropileno): Taxa de estiramento padrão; requer controle moderado de tensão.
Laminados de Folha: Altamente rígidos; requer caixas de formação maiores para evitar vincos.
Monomateriais: Sustentáveis mas sensíveis ao calor; requer rastreamento preciso do tempo de permanência.
Suas dimensões calculadas determinam o maquinário exato que você precisa comprar. Você usa esses números para avaliar máquinas de empacotamento e selecionar fornecedores apropriados. As configurações da caixa de formação representam a primeira decisão importante. Você deve escolher entre caixas de conformação fixas e caixas de conformação ajustáveis. As caixas de conformação fixas são adequadas para execuções de alto volume e de um único produto. Eles oferecem consistência superior e raramente compotas. Caixas de formação ajustáveis proporcionam flexibilidade. Eles são necessários para embaladores contratados que operam filmes de larguras variadas na mesma linha. No entanto, as caixas ajustáveis requerem operadores altamente qualificados para ajustá-las corretamente.
A arquitetura da mandíbula de vedação depende muito do comprimento do corte e da altura do produto. As mandíbulas rotativas giram em um círculo contínuo. Eles são ideais para comprimentos de corte padrão e velocidades muito altas. As mandíbulas de movimento em caixa movem-se em um caminho retangular. Eles seguem o produto por um breve momento antes de lançá-lo. As mandíbulas box-motion são absolutamente necessárias para produtos muito altos. Eles também são necessários para itens que exigem tempos de permanência de vedação prolongados, como produtos com descarga de gás que necessitam de vedações herméticas rigorosas.
A validação do fornecedor garante que o OEM possa realmente atender às suas especificações. Você deve exigir prova antes de assinar um pedido de compra. Solicite uma tabela detalhada de dimensionamento de filme para o modelo específico da máquina. Force o fornecedor a realizar um Teste de Aceitação de Fábrica (FAT) usando amostras físicas reais do produto, e não blocos de madeira genéricos. Obtenha uma garantia por escrito cobrindo os limites máximos e mínimos da web.
Comparação da caixa formadora e da mandíbula de vedação
Tipo de componente | Melhor Aplicação | Perfil de velocidade | Limites de altura do produto |
|---|---|---|---|
Caixa Formadora Fixa | SKUs únicos dedicados e de alto volume | Muito alto | Estritamente limitado ao tamanho da caixa |
Caixa de formação ajustável | Embalagem contratada, SKUs variáveis | Moderado a alto | Flexível dentro do limite máximo da web |
Mandíbulas de vedação rotativas | Produtos planos padrão, itens de panificação | Extremamente rápido | Altura baixa a média |
Mandíbulas de vedação Box-Motion | Vedação hermética, descarga de gás MAP | Moderado | Excelente para produtos muito altos |
Etapas de validação necessárias durante a aquisição
Etapa de validação | Por que você precisa disso | Prova Aceitável |
|---|---|---|
Verifique os limites de largura da web | Garante que a máquina possa lidar com seu maior pacote. | Folha de especificações OEM e desenhos de engenharia. |
Teste de aceitação de fábrica (FAT) | Prova que a máquina funciona exatamente com o seu produto. | Evidências de vídeo e amostras físicas seladas enviadas para você. |
Imprimir teste de registro | Evita desvios gráficos em filmes impressos. | Uma série contínua de mais de 500 itens mostrando zero desvio na marca ocular. |
A largura do filme e o comprimento do corte representam muito mais do que pequenos detalhes operacionais. Elas são as métricas fundamentais que determinam a adequação da máquina, controlam as velocidades de produção e determinam o retorno do investimento a longo prazo. Se você pular a base matemática, você provocará congestionamentos frequentes, desperdício de material caro e vedações fracas em suas instalações. Cálculos precisos protegem seu produto e suas margens de lucro.
Suas próximas etapas ditarão o sucesso do seu processo de aquisição. Primeiro, documente sua matriz completa de produtos. Meça os tamanhos mínimo e máximo absolutos para cada item que você pretende embalar. Em seguida, analise essas dimensões através das fórmulas principais para estabelecer os envelopes de filme necessários. Por fim, consulte diretamente um engenheiro de embalagens qualificado para validar seus cálculos. Conclua essas ações antes de finalizar qualquer solicitação de proposta (RFP) de equipamento.
R: O excesso de filme faz com que o material se dobre dentro do tubo de formação. Esta dobragem desalinha completamente as vedações traseiras. O material extra cria um atrito massivo, causando graves emperramentos nas rodas de tração e nas mandíbulas de vedação. Você experimentará desperdício imediato de material e paradas frequentes da máquina.
R: Sim. O comprimento de corte calculado deve corresponder à distância exata entre as marcas dos olhos impressas, conhecida como passo. O filme impresso requer sincronização precisa entre os rolos de alimentação do filme e as mandíbulas de vedação. Se o comprimento do corte se desviar dessa inclinação, seus gráficos ficarão descentralizados na embalagem.
R: Você pode, mas isso envolve compensações operacionais significativas. Usar uma largura de filme “tamanho único” para produtos variados cria desvantagens estéticas. Produtos menores terão embalagens soltas e enrugadas. Mais importante ainda, você desperdiça dinheiro embrulhando pequenos produtos em filmes desnecessariamente largos e caros.
